FGF 3D-printning: Hvordan skrueekstrudere forbedrer materialeflowet
I storformat 3D-printning kan ensartet materialeflow gøre en reel forskel for produktionseffektiviteten og
delkvalitet. For producenter, der trykker bilmodeller, industriforme og store funktionelle prototyper,
En ustabil ekstruderingsproces kan føre til ujævne lag, dårlig overfladefinish og unødvendige produktionsforsinkelser.
I modsætning til konventionelle filamentbaserede systemer føder en FGF-printer plastikpellets direkte ind i ekstruderingssystemet.
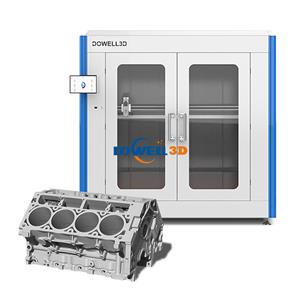
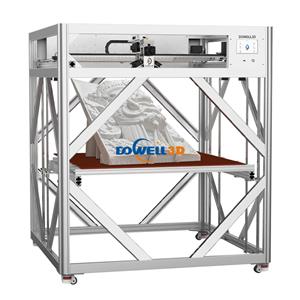
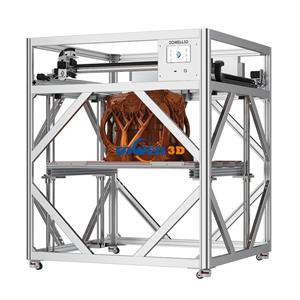
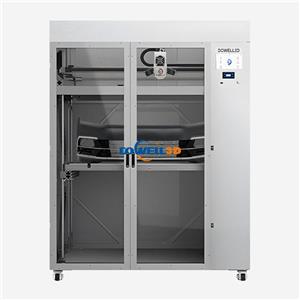
Det er derforDOWELL3Dintegrerer et 3-trins skrueekstruderingssystem i sin DP-A-serieFGF pellet 3D-printere.
Med en maksimal ekstruderingsflowhastighed på 4.000-5.000 g/t er systemet designet til at understøtte højtydende pelletproduktion.
trykning og hjælper med at flytte, smelte og levere materialet kontinuerligt, hvilket gør det til en praktisk løsning til
producenter, der søger at forbedre produktionseffektiviteten.
Hvordan fungerer en skrueekstruder i FGF 3D-printning?
Kort sagt er mekanismen ikke så kompliceret ved første øjekast. Plastikkugler kommer ind i ekstruderen fra en tilførselsenhed.
system. Når skruen roterer, skubber de materialet gennem opvarmede zoner, og når pellets smelter, vil de til sidst
blive en kontinuerlig strøm af smeltet plast. Materialet aflejres derefter gennem en dyse, hvorved dellaget opbygges
efter lag.
Skruen gør mere end at skubbe materialet fremad. Dens geometri, rotationshastighed og interaktion med varmeelementet
Systemet påvirker alle smelteeffektivitet, ekstruderingstryk og outputkonsistens.
Hovedtræk vedpelletprinterProcessen eliminerer behovet for at omdanne rå pellets til filament før printning.
I princippet kan industrielle termoplastmaterialer nu lettere anvendes, så længe materialet er kompatibelt
med en given maskine.
3 vigtige fordele ved skrueekstrudering for bedre materialeflow
1. Mere stabil ekstrudering
Ujævn materialeudgang vil resultere i lagdeling af sprækker, svag lagbinding eller inkonsistens i overfladefinishen.
Et veldesignet skrueekstruderingssystem hjælper med at opretholde en stabil forsyning af smeltet materiale og understøtter mere
ensartet aflejring under lange trykjob.
For producenter, der bruger engranuleret 3D-printerFor at producere store dele er stabil ekstrudering særlig vigtig
fordi selv små flowvariationer kan blive mere synlige på tværs af en stor trykt overflade.
2. Højere materialegennemstrømning
Traditionelle filamentbaserede printmetoder er ofte begrænset af filamentets fremføringshastighed og forarbejdningshastigheden.
printhovedets kapacitet (hot end). I modsætning hertil er Fused Granular Fabrication (FGF) - en additiv fremstillingsmetode
teknologi baseret på skrueekstrudering — har en anden tilgang ved at forarbejde råmateriale i granulær form.
Gennem optimeret skruedesign, robuste opvarmningsfunktioner og strategisk dysekonfiguration,industriel kvalitet
FGF-printere kan opnå en høj materialegennemstrømning og effektivt opfylde kravene til storformatproduktion.
I scenarier, hvor høj overfladedetaljering er mindre kritisk end produktionshastighed, kan brug af større dyser yderligere
øge materialeaflejringshastigheden.
Det faktiske materialeoutput afhænger af det specifikke anvendte materiale, forarbejdningstemperaturer, dysestørrelse og
printerens konfiguration.
3. Større fleksibilitet i materialevalg
Pelletbaserede 3D-printere giver producenter mulighed for at anvende en bred vifte af termoplastiske råmaterialer uden
behovet for forudgående omdannelse til filament. Afhængigt af ekstruderens design og forarbejdningsbetingelser,
Tilgængelige materialer omfatter PLA, ABS, PETG samt forskellige forstærkede eller genbrugte polymerer.
For virksomheder, der producerer specialværktøj, prototyper til biler, forme eller funktionelle dele, er denne fleksibilitet
hjælper med at strømline materialeforberedelsesprocessen, hvilket fører til en mere omkostningseffektiv produktion.
Hvad skal du kigge efter i en industriel FGF-printer?
Skrueekstruderingsmekanismen alene garanterer ikke optimale printresultater. Ved evaluering af udstyr,
tage følgende faktorer i betragtning:
Ekstruderingskapacitet:
Sørg for, at outputtet opfylder dine produktionskrav.
Temperaturkontrol:
Passende opvarmning og temperaturstyring er afgørende for stabil smeltning.
Materialekompatibilitet:
Kontroller, om ekstruderen understøtter din tilsigtede pelletstørrelse, polymer og kompositformulering.
Flowjustering:
Justerbare ekstruderingsparametre hjælper med at matche materialeoutputtet til dysestørrelse og udskrivningshastighed.
Byggevolumen:
Vælg en maskine, der kan håndtere dine største dele uden unødvendig segmentering.
Disse faktorer spiller sammen for at afgøre, om et pillebaseret system kan levere den balancerede gennemstrømning,
konsistens og den delkvalitet, som din applikation kræver.
Er en pellet 3D-printer den rigtige til din produktion?
Hvis din virksomhed regelmæssigt trykker store komponenter, prototyper, forme eller specialværktøj, kan en skrueekstrudering
En pellet 3D-printer kan muligvis tilbyde en mere praktisk produktionsrute end filamentbaseret printning.
Dowells industrielle FGF-pellet 3D-printere har et snekkeekstruderingssystem og automatisk pilletilførsel, med
konfigurationer designet til storformatproduktion. DP-A-serien understøtter en række byggestørrelser og
krav til materialeforarbejdning, hvilket hjælper producenter med at finde mere effektive måder at producere store dele på.
Valg af den rigtige konfiguration starter med at forstå dit materiale, delens dimensioner og de nødvendige
produktionsoutput.
Leder du efter en FGF 3D-printløsning til din applikation?
Kontakt Dowell for at drøfte dine materialekrav, målsætning for emnestørrelse og produktionsmål. Vores team kan hjælpe.
du evaluerer en passende storformat pellet 3D-printer til dine produktionsbehov.
Udforsk vores industrielle FGF-pellet 3D-printere ellerkontakt os for en skræddersyet løsning.