Udfyldningsmønstre i 3D-printning: Styrke, vægt og printtid
Infill er en vigtig del af FDM 3D-printning. Det påvirker styrken, vægten, materialeforbruget og printningen.
tid for en færdig del. Valg af det rigtige 3D-printudfyldningsmønster kan hjælpe producenter med at opnå en bedre
balancen mellem produktets ydeevne og produktionseffektivitet.
Men hvilket udfyldningsmønster er bedst med hensyn til styrke? Er Gyroid bedre end Grid? Og gælder det altid, at en højere udfyldningstæthed
betyder en stærkere del?
Lad os se nærmere på de mest almindelige 3D-printudfyldningsmønstre, og hvordan man vælger det rigtige til dem.
forskellige applikationer.
1. Hvad er infill i 3D-printning?
Udfyldning refererer til den indre struktur i en 3D-printet del. Den udfylder rummet mellem ydervæggene og
støtter de øverste lag.
I FDM 3D-printning hjælper infill med at:
Forbedre intern støtte og delstivhed.
Kontroller vægten af det færdige produkt.
Reducer materialeforbruget sammenlignet med solid printing.
Påvirk den samlede tryktid og produktionsomkostninger.
Det, den gør dårligt, er at redde en del med tynde vægge eller en last, der krydser lagets retning. En bøjningslast
bæres hovedsageligt af væggene, fordi væggene sidder længst væk fra midten af sektionen, hvor spændingen
er højest.
Derfor afhænger det bedste udfyldningsmønster af delen snarere end af en rangordning af mønstre. Et mønster er godt
eller kun dårlig mod et lasttilfælde.
2. Tæthed og mønster er to beslutninger
Udfyldningsdensiteten er, hvor meget materiale der går ind i det, som en procentdel af det indre volumen. Mønsteret er, hvordan
Materiale, der går indeni, er ordnet.
Udfyldningsprocenten og mønsteret er to indstillinger, ikke én, og de opfører sig meget forskelligt. Ændring
Densiteten ændrer masse og printtid næsten i takt med tallet. Ændring af mønster ændrer det samme
plastik på forskellige veje, så massen næsten ikke bevæger sig, mens støttens retning ændrer sig.
To dele med samme procentdel kan derfor veje næsten det samme og fejle forskellige steder.
3. Almindelige 3D-printudfyldningsmønstre
Forskellige udfyldningsmønstre har forskellige fordele. Her er seks almindeligt anvendte muligheder.
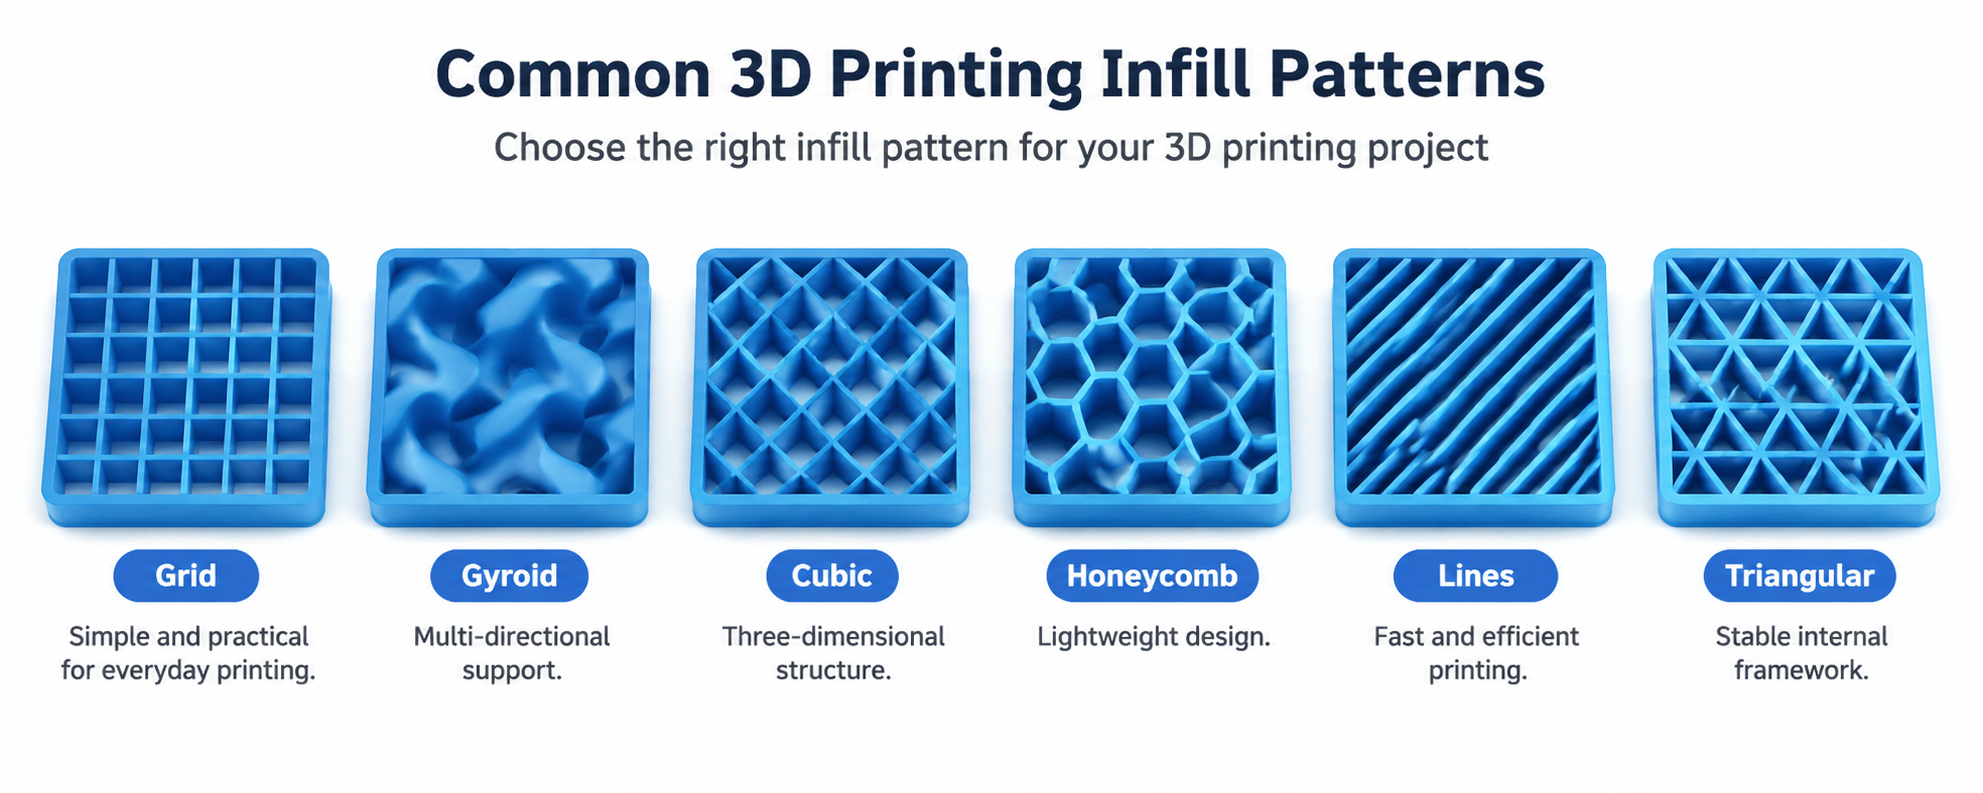
| Mønster | Hvordan vejene løber | Stærk ved | Hold øje med |
| Linjer | Én retning pr. lag, skiftevis | Hurtigst at udskrive, ren top | Svag på tværs af linjerne |
| Gitter | To retninger krydser hinanden i hvert lag | Billig stivhed på begge flade akser | Materialet fordobles ved krydsninger, dysemodstand |
| Trekanter | Tre retninger i hvert lag | Stivhed i det flade plan, mindste mellemrum | Længste rute, flest krydsninger |
| Bikage | Sekskantede celler | Kompression og letvægtsstruktur | Retningsbestemt, langsommere at lægge |
| Gyroid | Kontinuerlig bølge, der gentager sig i tre akser | Balanceret støtte fra alle retninger | Kompleks sti, vibration ved hastighed |
| Kubisk | Hjørne-ned-terninger gentaget i tre akser | Belastning fra tre akser i rette linjer | Krydsninger inden for et lag |
Der findes ikke et universelt stærkest udfyldningsmønster. Den faktiske ydeevne afhænger af udfyldningsdensitet, vægtykkelse,
materiale, udskriftsretning og ilægningsforhold.
4. Hvordan påvirker udfyldningsdensitet styrke og vægt?
Udfyldningstætheden beskriver, hvor meget indvendig plads udfyldningsstrukturen optager. En højere procentdel generelt
betyder mere materiale inde i delen.
Almindelige densitetsintervaller inkluderer:
5%–15%:Velegnet til dekorative modeller og letvægtsprototyper.
15%–40%:Et praktisk udgangspunkt for mange funktionelle prototyper.
40%–70%:Værd at overveje til dele, der kræver ekstra stivhed og intern støtte.
70%–100%:Bruges når der er behov for betydelig intern støtte eller en næsten solid struktur.
Øget udfyldningstæthed øger generelt materialeforbruget og kan forlænge printtiden. Højere udfyldningstæthed
betyder ikke altid bedre styrke.
For mange FDM-applikationer kan øget vægtykkelse eller optimering af printorientering forbedre de mekaniske
ydeevne mere effektivt end blot at tilføje infill.
5. Hvordan vælger man det bedste udfyldningsmønster?
Det bedste udfyldningsmønster afhænger af delens formål.
| Anvendelse | Foreslået mønster |
| Dekorative modeller | Linjer eller gitter |
| Generelle prototyper | Gitter |
| Funktionelle dele | Gyroid eller kubisk |
| Letvægtskomponenter | Honeycomb eller Gyroid |
| Strukturelle prototyper | Trekantet eller kubisk |
| Store industridele | Gyroid, gitter eller kubisk |
Dette er generelle anbefalinger, ikke faste regler. For kritiske komponenter, testning under faktisk drift
betingelser anbefales altid.
6. Hvordan forbedrer man styrken uden at øge infill?
Øget udfyldning er ikke den eneste måde at gøre 3D-printede dele stærkere på. Adskillige andre indstillinger kan også gøre en
forskel:
Øg vægtykkelsen:Flere ydervægge kan forbedre styrken af mange FDM-dele.
Optimer udskriftsretning:Lagretningen påvirker, hvordan emnet håndterer forskellige belastninger.
Vælg det rigtige materiale:PLA, PETG, ABS og ASA har forskellige mekaniske og termiske egenskaber.
Forbedre lagbinding:Korrekt dysetemperatur og afkøling hjælper med at forbedre vedhæftningen mellem lagene.
Optimer deldesign:Tilføjelse af ribber og afrundede hjørner kan forbedre den strukturelle ydeevne.
Kombinationen af disse faktorer med det rigtige fyldningsmønster kan hjælpe med at producere stærkere dele uden unødvendigt materiale
forbrug.
7. Konklusion
At vælge det bedste 3D-printudfyldningsmønster handler om at finde den rette balance mellem styrke, vægt og materiale.
forbrug og udskrivningstid.
Grid er et praktisk valg til generel udskrivning. Gyroid og Cubic er værd at overveje til funktionelle dele,
mens Honeycomb kan være nyttigt til lette strukturer. Linjer er en simpel mulighed, når printeffektivitet er en prioritet.
For at opnå de bedste resultater, bør du overveje fyldningsmønster, densitet, vægtykkelse, materiale og trykretning sammen.
Ofte stillede spørgsmål (FAQ)
1. Hvad er det stærkeste udfyldningsmønster i 3D-printning?
Gyroid og Cubic er populære muligheder for intern støtte i flere retninger. Det stærkeste valg afhænger dog af
på deldesign, materiale og belastningsforhold.
2. Er Gyroid bedre end Grid infill?
Gyroid giver en kontinuerlig tredimensionel struktur, mens Grid bruger skærende rette linjer. Gyroid kan
være nyttig til funktionelle dele, mens Grid fungerer godt til generel udskrivning.
3. Hvad er en god udfyldningstæthed til 3D-printning?
En tæthed på 15%–40% kan være et praktisk udgangspunkt for mange funktionelle prototyper. Den ideelle indstilling afhænger
på delens styrkekrav og design.
4. Øger højere udfyldningstæthed printtiden?
Generelt ja. Højere udfyldningstæthed kræver mere materiale og yderligere trykbevægelser, hvilket kan øge
produktionstid.
5. Er 100% infill nødvendigt for stærke 3D-print?
Nej. Vægtykkelse, materialevalg, trykretning og lagbinding har også en stor indflydelse på emnets styrke.